
Soluții pentru matrițerie și construcția de forme
Ce cere, concret, o aplicație de matrițerie?
Este o întrebare cu un răspuns detaliat pentru că acest domeniu impune multe condiții:
În matrițerie, principalele subiecte se bazează pe precizie, flexibilitate și calitatea suprafețelor obținute. Fie că este vorba de prelucrarea oțelurilor călite sau realizarea cavităților adânci, alegerea sculei potrivite influențează direct timpul de execuție, costurile și calitatea produsului final.
EMUGE-FRANKEN oferă soluții performante pentru ateliere de matrițe, tool shop-uri și producători de scule speciale, dezvoltate pentru aplicații de frezare 3D, frezare cu viteză ridicată (HSC), găurire și filetare. În această pagină găsești informații tehnice, criterii de selecție și exemple de bune practici care te ajută să reduci timpul de prelucrare, să prelungești durata de viață a sculelor și să obții finisaje superioare cu un număr redus de operații.
Aplicații în matrițerie
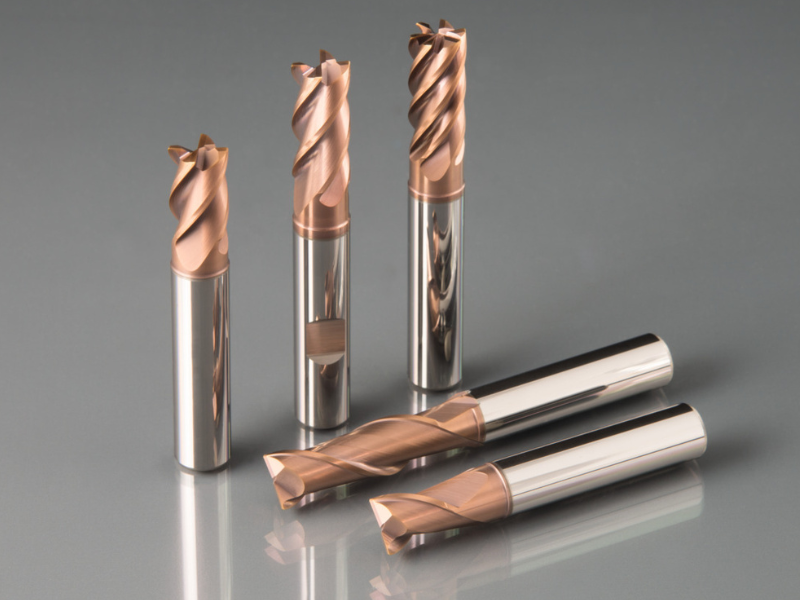
Frezare
Foarte mare (principală) Rolul principal în matrițerieDegroșarea blocurilor de oțel, finisarea cavităților 3D de înaltă precizie, suprafețe complexe și prelucrare de mare viteză (HSC) a materialelor dure (peste 60 HRC)
Vezi sculele EMUGE-FRANKEN →FRANKEN Hard-Cut (freze sferice și toroidale din carbură monobloc, până la 66 HRC), FRANKEN TOP-Cut (freze universale sferice și toroidale, până la 55 HRC), FRANKEN Expert Kreissegment-Fräser (freze cu segment de cerc pentru finisare)

Găurire
Mare Rolul principal în matrițerieCanale de răcire adânci (esențiale la injecția de mase plastice), găuri pentru ghidaje, ejectoare și șuruburi, găuri de miez pentru filet
Vezi sculele EMUGE-FRANKEN →SteelDrill (3 / 5 / 8 × D, geometrie STEEL), MultiDRILL (universal, 3 / 5 / 8 × D + micro-burghie 6 × D) și InoxDrill, linia BASIC / BasicDrill CM-C (configurabilă), NC SpotDrill pentru centruire
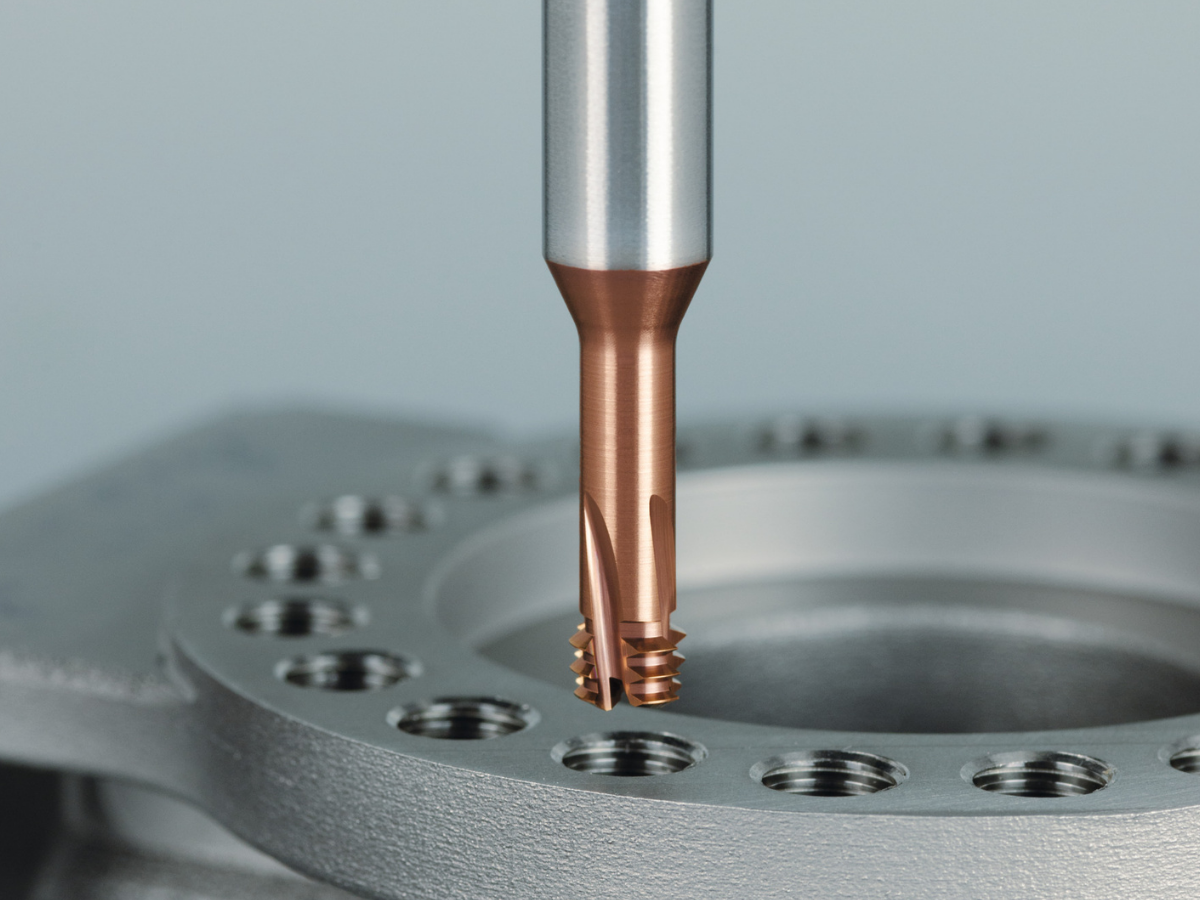
Filetare
Medie-mare (secundară) Rolul principal în matrițerieFilete interioare pentru asamblarea plăcilor, ghidajelor și miezurilor, plus filetele pentru inelele de ridicare
Vezi sculele EMUGE-FRANKEN →Tarozi EMUGE Rekord și Enorm, geometria HCut pentru oțeluri de înaltă rezistență și călite (în HSSE-PM și carbură), freze de filetat ZGF și freze de găurit-filetat ZBGF, inclusiv varianta ZBGF-HCUT pentru materiale dure de la 44 HRC (2 × D și 2,5 × D), portscule Speedsynchro®
1. Frezarea este nucleul matrițeriei
Freza este scula care oferă geometria finală a piesei. Calitatea suprafeței obținute determină cât timp se pierde ulterior la lustruire.
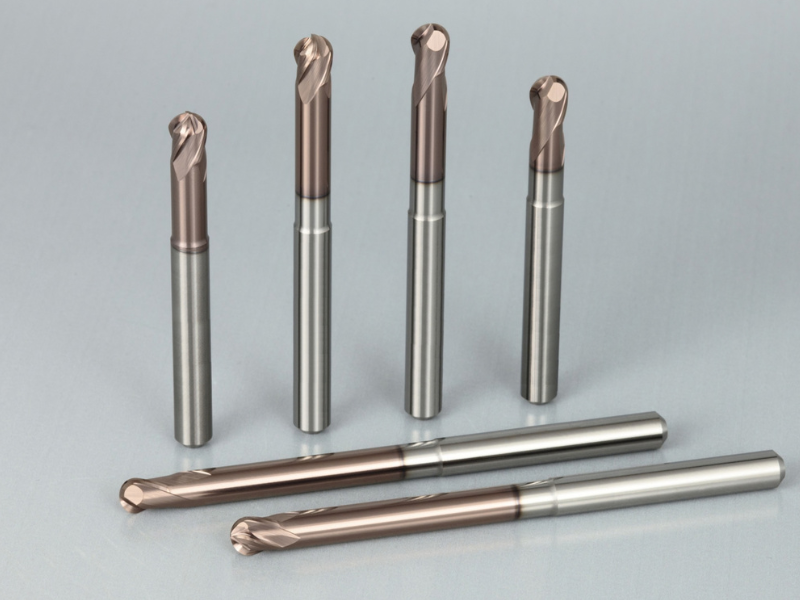
FRANKEN Hard-Cut
Pentru degroșare, prefinisare, finisare și finisare HSC în materiale călite până la 66 HRC , formele 3D de mare precizie, matrițele, poansoanele de formare și de ștanțare.
- Substrat de carbură foarte rezistent la uzură, adaptat materialelor călite, cu acoperire PVD de înaltă performanță (TiAlN)
- Toleranțe de rază extrem de strânse și coadă cilindrică h4 pentru rulaj minim
- Degajări de gât până la 16 × d₁ (freze sferice) și până la 12 × d₁ (toroidale)
FRANKEN TOP-Cut
Freze universale pentru construcția de scule și matrițe, până la 55 HRC. Geometria universală de tăiș permite prelucrarea celor mai diverse materiale, la degroșare și la finisare, inclusiv pe centre în 5 axe. Include freza 1935A „Lollipop” cu tăiș sferic pe 220–240°, pentru prelucrarea zonelor cu degajare (undercut).
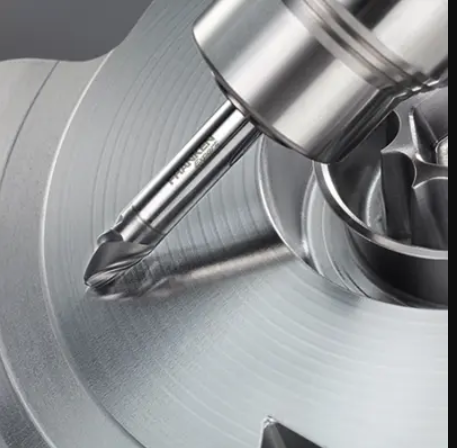
FRANKEN Expert – freze cu segment de cerc
Razele mari din zona activă simulează o freză sferică cu diametru de tăiere de la 12 până la 3000 mm, permițând un pas lateral mult mai mare la prefinisare și finisare.
2. Găurire – canale de răcire, ghidaje, ejectoare
La o matriță de injecție, canalele de răcire decid timpul de ciclu și calitatea piesei injectate. Sunt găuri adânci, care trebuie să rămână drepte și să evacueze corect așchia. Găurile de ghidaj și cele pentru ejectoare cer, în plus, poziție și calitate de alezaj.
SteelDrill
Linie optimizată pentru oțeluri și fonte, funcțională și în materiale dure și neferoase. Tăiș principal concav cu preparare optimizată a muchiei, răcire interioară și execuție cu două fațete de ghidare pentru stabilizare și calitate ridicată a alezajului. Lungimi 3 × D, 5 × D și 8 × D.
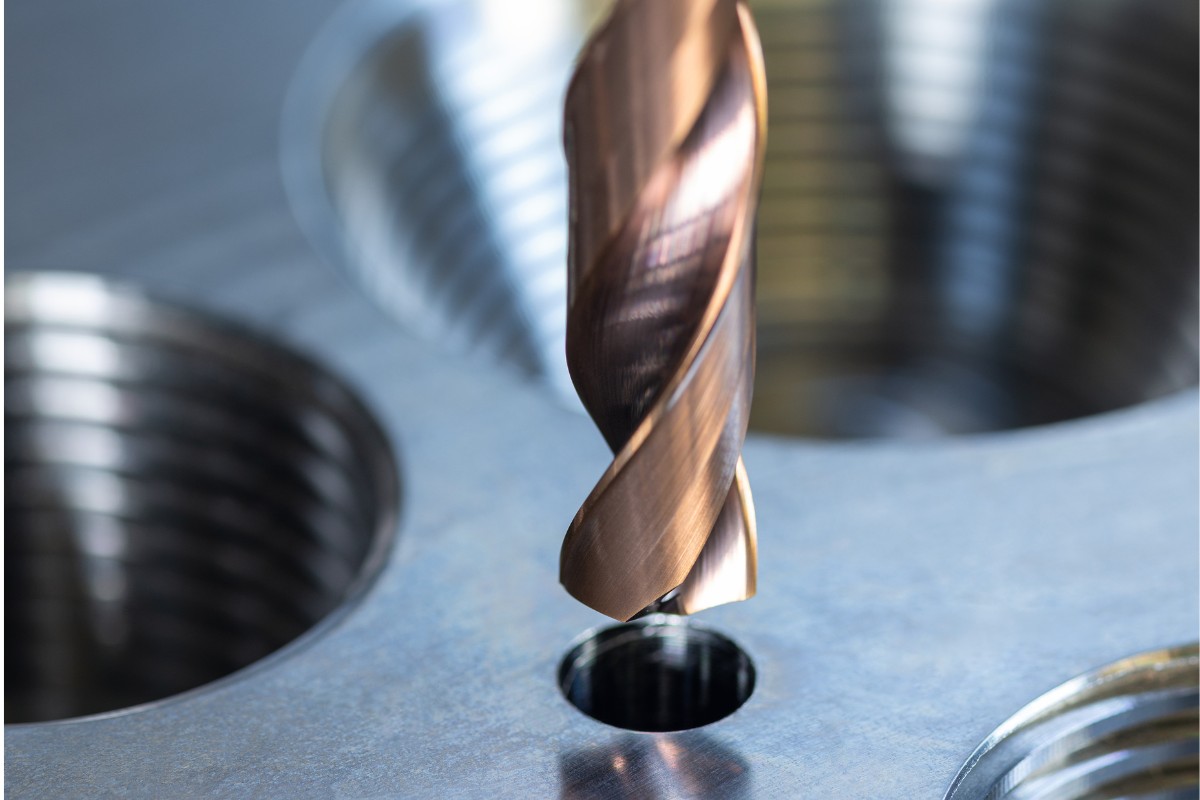
InoxDrill
Pentru oțeluri inoxidabile și materiale din aeronautică (3 și 5 × D), relevant când matrița conține componente din inox.
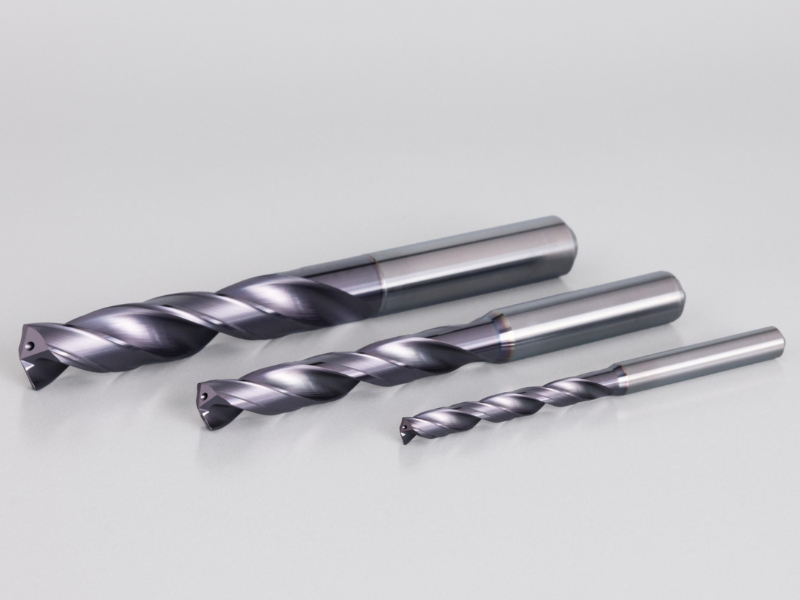
BASIC / BasicDrill CM-C
Linia universală, cu accent pe oțeluri; varianta CM-C poate fi configurată de client după cerințe proprii.
3. Filetare
Plăcile, ghidajele, miezurile și inelele de ridicare se asamblează prin filete. Sunt puține la număr față de restul prelucrărilor, dar fiecare filet ratat într-o placă deja finisată costă enorm.
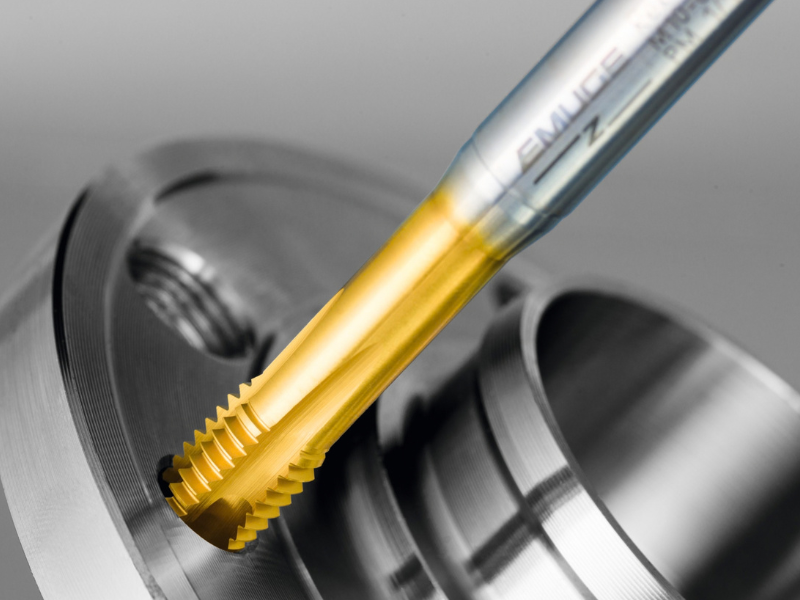
Rekord și Enorm
Programele de tarozi Rekord și Enorm acoperă gama uzuală, cu variante dedicate pe material (STEEL, VA/Inox etc.).
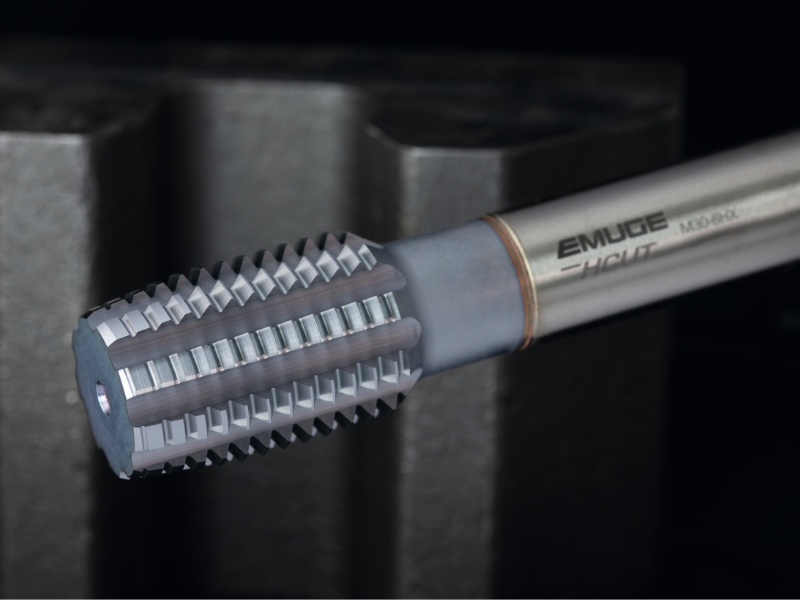
HCut
Pentru filetarea în oțeluri de înaltă rezistență sau călite, EMUGE oferă geometria HCut, cu formă de canal special adaptată și valori corelate ale unghiurilor de degajare și de așezare, pentru producerea filetului în proces sigur. Pentru acoperirea diferitelor durități, sculele HCut sunt disponibile în HSSE-PM și în carbură.
4. Ce ține totul împreună: prinderea și suportul tehnic
Niciuna dintre operațiile de mai sus nu funcționează la potențialul ei într-un proces slab, sau cu o mașină CNC care nu funcționează la întreaga capacitate.
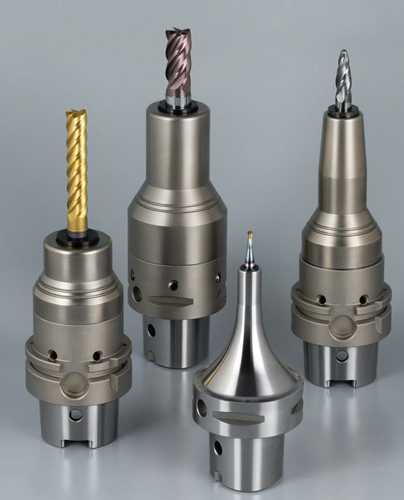
Prinderea sculei – FPC
Portsculă de precizie cu bucșă de strângere, design patentat, strângere mecanică, rulaj ≤ 3 µm la 3 × D, alimentare interioară cu răcire, bucșe standard sau etanșe, asigurare împotriva extragerii „Pin-Lock”, opritor de lungime reglabil ±5,5 mm; interfețe HSK, SK, BT, CAT, PSC, plus variante zvelte și echilibrate.
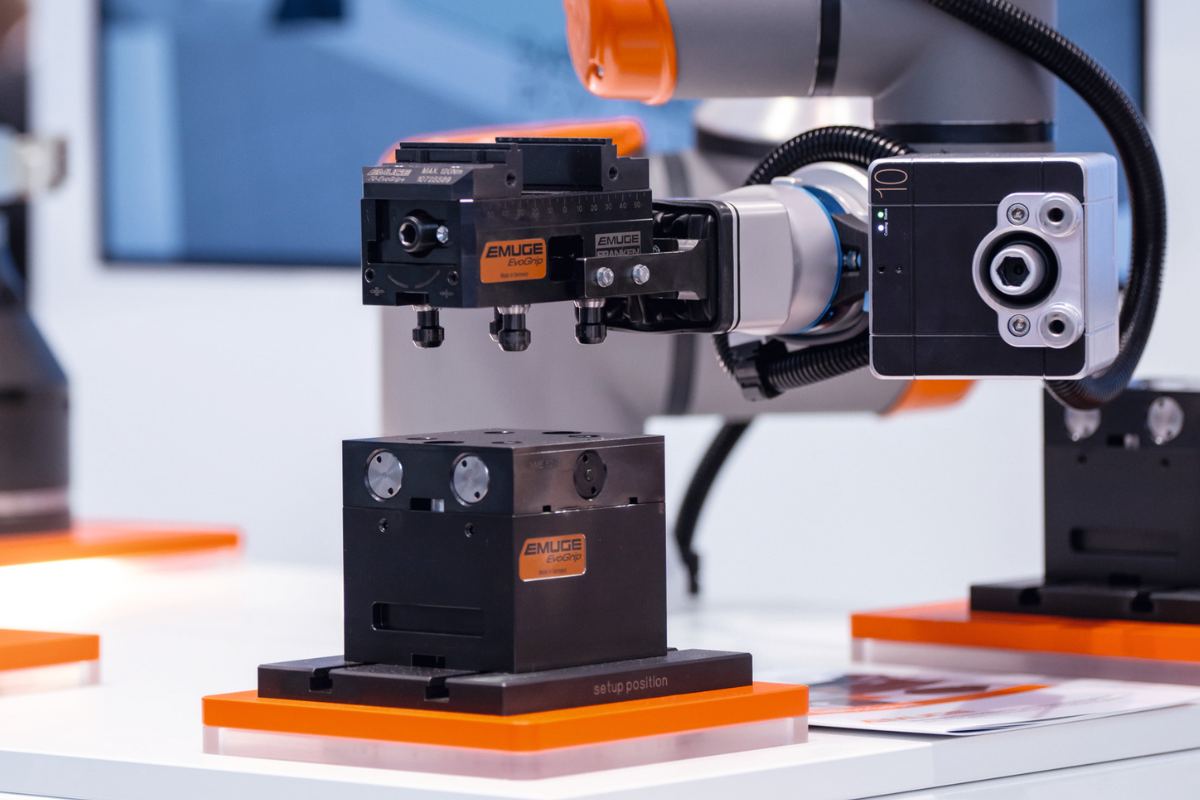
Prinderea piesei
Pentru piese mari și materiale greu prelucrabile, menghina cu centrare EvoGrip și sistemul de prindere pe punct zero EvoPoint.
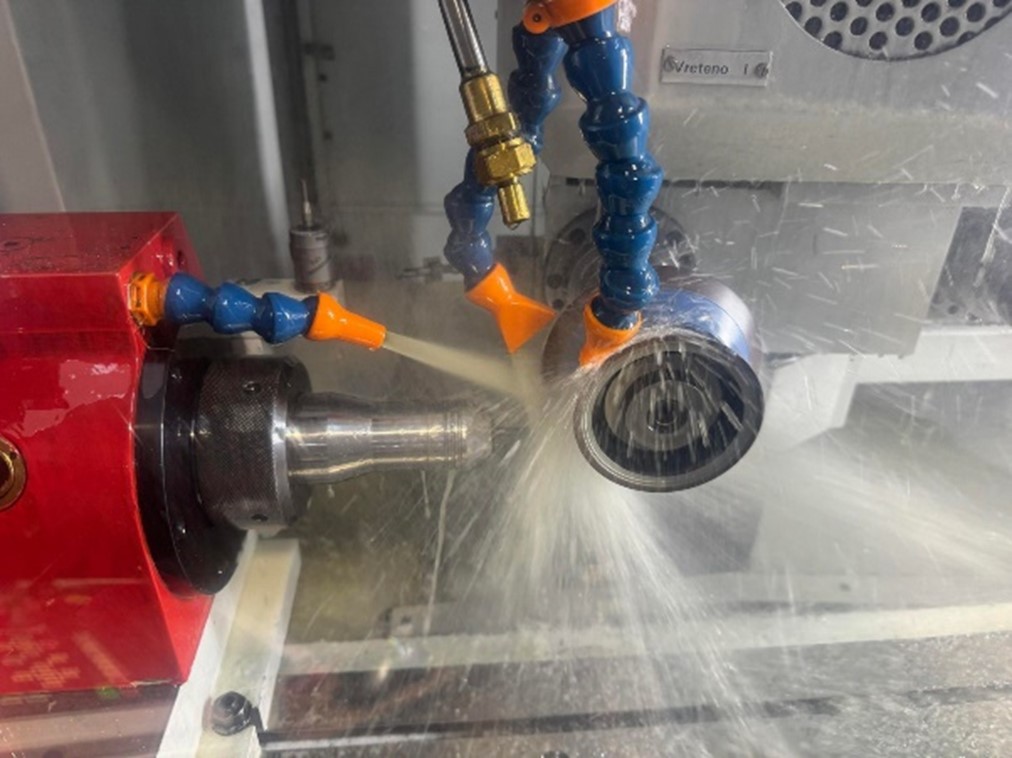
Reascuțire și reacoperire
Serviciul de reascuțire și reacoperire face parte din portofoliul de servicii și este un element important pentru utilizarea economică a sculelor – relevant mai ales în matrițerie, unde valoarea sculei per bucată este ridicată.
Bune practici în procesele de prelucrare ale matrițelor
- Alege lungimea de gât minim necesară – fiecare treaptă (3 → 5 → 8 → 10 → 12 → 16 × d₁) vine cu caracteristici și parametrii proprii
- La frezele cu 4+ tăișuri, sub un unghi de contact de 15° lucrează efectiv doar 2 tăișuri
- La frezarea dură, șocul termic distruge tăișul; duza de aer rece a crescut durabilitatea de la 98 la 130 de minute (+33%) într-un test documentat pe materialul K360 la 63 HRC, cu Hard-Cut Ø10 mm cu 2 tăișuri
- Găurirea este mai mult decât simpla realizare a unei „găuri”: ea generează gaura de miez pe care se bazează filetarea ulterioară. Calitatea găurii de miez influențează direct rezultatul filetării.
- Pe o placă de matriță deja finisată, freza de filetat (ZGF / ZBGF) reduce riscul de rebutare a piesei: scula are un diametru mai mic decât diametrul nominal al filetului, astfel încât, în cazul ruperii, scula poate fi îndepărtată mai ușor, fără a bloca definitiv piesa.
- Peste 44 HRC, treci pe geometriile dedicate (HCut, ZBGF-HCUT) – un tarod standard nu este o soluție.
Suport tehnic pentru optimizarea procesului tău
Nu trebuie să alegi singur din catalog. Un specialist Emuge Franken România analizează împreună cu tine piesa, materialul și parametrii cu care lucrezi și îți propune soluția potrivită.
Spune-ne ce piesă prelucrezi și unde pierzi timp sau bani. Un specialist revine cu o propunere concretă și te ajută să o testezi în producție.
Completează formularul și spune-ne cum te putem ajuta:
Prin completarea acestui formular mă declar de acord cu prelucrarea datelor mele personale în scopuri de marketing, inclusiv pentru a fi informat prin e-mail despre tendințele din industrie, evenimente, oferte și lansări de produse conform politicii de confidențialitate a paginii.